
Papan busa PVC—juga dikenali sebagai papan Celuka, papan Forex atau PVC dikembangkan—ada di mana-mana. Pengiklanan, perabot, hiasan dalaman, pembungkusan. Ia adalah bahan yang telah menemui jalan ke hampir setiap industri. Tetapi sama ada mesin yang anda beli sebenarnya boleh menghasilkan papan yang stabil dan berkualiti tinggi secara konsisten bukanlah mengenai apa yang dipanggil peralatan itu. Ia mengenai sama ada anda memahami cara memilihnya, menalanya dan mengekalkannya.
Penyemperit mengambil serbuk dan lembaran keluaran. Pada bila-bila masa dalam proses ini, jika ada sesuatu yang tidak aktif, produk akan menunjukkannya—kuat dan jelas.
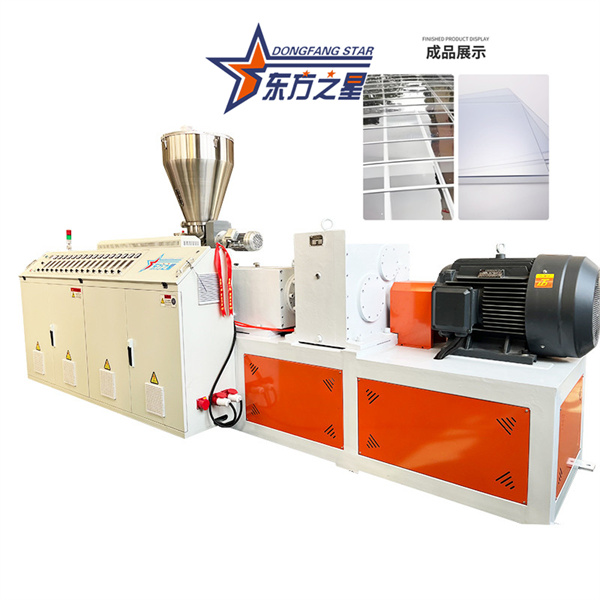
Talian penyemperitan papan buih PVC adalah, pada terasnya, penyemperit skru berkembar kon yang dipasangkan dengan garisan hiliran penuh. Mengapa skru berkembar kon? Kerana serbuk PVC mempunyai kestabilan haba yang lemah. Penyemperit skru tunggal menghasilkan terlalu banyak haba geseran—serbuk mula merosot sebelum ia cair. Skru berkembar kon, sebaliknya, mengelakkan haba geseran yang berlebihan semasa penyemperitan, menghalang penguraian cair. Ia memberikan output yang stabil, pencampuran yang baik, dan pengplastikan yang sangat baik, menjadikannya pilihan utama untuk pembuatan produk PVC yang tegar.
Apabila memilih peralatan, mulakan dengan kapasiti dan spesifikasi produk. Keluaran setiap jam bergantung pada model penyemperit. Dalam konfigurasi biasa, penyemperit utama SJZ80/156 yang dipasangkan dengan penyemperit bersama SJZ65/132 menghasilkan 400–500 kg/jam, dengan lebar papan dari 1220 mm hingga 2050 mm dan ketebalan dari 3 mm hingga 30 mm. Untuk papan yang lebih tebal (20 mm dan ke atas), anda memerlukan penyemperit tork yang lebih tinggi. Semakin lebar papan, semakin menuntut reka bentuk cetakan dan bahagian penentukuran penyejukan—ini bukan sesuatu yang boleh anda tiru dengan mesin generik.
Barisan hiliran adalah sama kritikal. Extruder hanyalah jantung. Jadual penentukuran, rak penyejukan, unit angkut dan stesen pemotongan menentukan kerataan dan ketepatan dimensi papan. Apabila membeli peralatan, luangkan lebih banyak masa untuk menilai barisan lengkap dan kurangkan masa melihat spesifikasi penyemperit utama yang mencolok.
Masalah kualiti yang paling biasa dalam papan buih PVC adalah kerapuhan—papan yang mudah terputus. Lebih daripada 90% masalah pecah papan tidak dikesan kembali kepada perumusan, tetapi kepada pengplastikan yang lemah.
Pengplastisan ialah proses di mana serbuk PVC dipanaskan dan dicukur di dalam skru, menyebabkan rantai molekul terbuka dan terjerat sepenuhnya. Jika pengplastisan tidak lengkap, bahagian dalam papan adalah seperti doh yang tidak diuli dengan buruk—gembur, tidak mempunyai keliatan dan terdedah kepada patah.
Untuk menilai plastik, jangan bergantung pada rasa atau penampilan. Lihat arus motor penyemperit utama.
Arus terlalu rendah: Pengplastikan tidak mencukupi. Bahan ini terlalu "licin" dan tidak membentuk cair likat-ia tidak berfungsi dengan betul.Jika arus terlalu rendah, jangan tergesa-gesa menukar formulasi. Tingkatkan suhu zon 3 dan 4—bahagian plastik dan mampatan—sebanyak 2–3°C. Kelikatan cair akan meningkat, rintangan skru akan meningkat, dan arus akan datang. Selepas melaraskan suhu, tunggu 15–20 minit untuk sistem menstabilkan, perhatikan perubahan semasa dan perhalusi dalam langkah-langkah kecil sehingga arus stabil berhampiran nilai sasaran.
Kawalan suhu penyemperitan papan buih PVC terkenal cerewet. Jika suhu terlalu tinggi, bahan berbuih terlalu awal di dalam tong, menyebabkan patah cair dan permukaan papan yang kasar. Jika ia terlalu rendah, pengplastikan tidak lengkap, dan permukaan papan menjadi tidak rata.
Kawalan suhu keseluruhan baris biasanya mengikut tiga zon:
| Zon | Lokasi | Prinsip |
|---|---|---|
| Zon pemanasan | Sebelum port bolong (bahagian suapan + bahagian mampatan) | Suhu yang lebih tinggi sedikit, input haba yang cepat |
| Zon suhu malar | Selepas port bolong (bahagian pengudaraan + bahagian pemeteran) | Haba ricih sudah mencukupi; kedua-dua kawalan pemanasan dan penyejukan diperlukan |
| Zon penyelenggaraan suhu | Kepala mati, penyesuai, dan badan mati | Rendah sedikit daripada bahagian penyemperitan untuk mengekalkan kekuatan cair |
Untuk penyemperitan papan PVC berbuih rendah yang tegar, penyelidikan mencadangkan proses rujukan: kelajuan skru 38–42 rpm, suhu cetakan 180–190°C, menghasilkan ketumpatan papan yang lebih rendah dan struktur sel yang lebih baik. Tetapi ini hanya rujukan. Pengeluaran sebenar mesti ditala berdasarkan peralatan, formulasi, dan ketebalan produk.
Suhu mati amat bermasalah. Terlalu rendah, dan leburan kehilangan keanjalan, menyebabkan papan koyak. Terlalu tinggi, dan kekuatan cair jatuh, gelembung pecah, dan permukaan papan menjadi lompang.
Tekanan penyemperitan adalah kunci kejayaan berbuih. Dengan tekanan yang mencukupi, buih adalah halus dan padat. Dengan tekanan yang tidak mencukupi, buih adalah besar dan tidak rata, dan permukaan papan menderita. Arus motor utama dan tekanan kepala mati adalah penunjuk kawalan suhu yang boleh dipercayai: apabila plastisan adalah baik, kedua-dua arus dan tekanan adalah stabil. Apabila pengplastikan lemah, tekanan turun naik dan arus tidak stabil.
Kelajuan skru juga penting. Kelajuan yang lebih tinggi bermakna output yang lebih tinggi, tetapi suhu cair meningkat dengan cepat dan kawalan proses menjadi lebih menuntut. Walau bagaimanapun, berbuih lebih seragam dan kualiti permukaan lebih baik. Kelajuan yang terlalu rendah bermakna pengplastikan yang lemah, kecekapan rendah dan permukaan papan yang kasar. Selain itu, masa tinggal bahan di dalam tong dan die mesti dipantau: terlalu pendek, dan ejen tiupan tidak terurai sepenuhnya, mengakibatkan ketumpatan papan yang lebih tinggi; terlalu lama, dan berbuih berlebihan berlaku, merendahkan sifat mekanikal.
Extruder dibina untuk memproses bahan. Tetapi jika anda tidak mengekalkannya, ia akan memakan keuntungan anda sebaliknya.
Pembersihan sisa biasa: Resin PVC yang ditinggalkan pada skru, tong dan cetakan mengeras dari semasa ke semasa, menyekat laluan aliran dan memakai komponen. Selepas penutupan dan penyejukan, buka bahagian yang berkaitan dan bersihkannya menggunakan sebatian pembersihan yang disyorkan pengeluar atau alat lembut. Apabila membersihkan skru, kurangkan kelajuan utama kepada kira-kira 5 rpm untuk meminimumkan haus, dan gunakan udara termampat untuk meniup melalui port suapan dan lubang bolong berulang kali.
| simptom | Kemungkinan Punca | Tindakan Pembetulan |
|---|---|---|
| Papan rapuh, mudah pecah | Pengplastisan yang lemah; arus motor rendah | Tingkatkan suhu zon 3–4 sebanyak 2–3°C; tunggu 15–20 minit |
| Permukaan papan kasar | Suhu mati terlalu tinggi atau terlalu rendah; patah cair | Laraskan suhu cetakan dalam kenaikan kecil (±2°C pada satu masa) |
| Struktur gelembung tidak sekata | Tekanan penyemperitan yang tidak mencukupi; turun naik tekanan | Semak suhu die; semak pek skrin untuk sekatan |
| Arus motor yang turun naik | Pengplastisan yang tidak stabil; pemakanan yang tidak konsisten | Semak suhu bahagian suapan; mengesahkan ketekalan suapan bahan |
| Variasi ketebalan papan | Kelajuan angkut yang tidak sekata; celah bibir die tak seragam | Laraskan kelajuan angkut; periksa bolt pelarasan bibir mati |
| Air bocor di bahagian penyejukan | Meterai haus; kelengkapan longgar | Gantikan meterai; mengetatkan sambungan talian penyejukan |
Teknologi penyemperitan papan buih PVC adalah matang. Bingkai, skru dan sistem kawalan suhu—pengilang semuanya membinanya. Perbezaannya terletak pada sama ada, selepas anda menerima peralatan, anda boleh menala empat pembolehubah—suhu, kelajuan, tekanan dan formulasi—untuk berfungsi bersama berdasarkan keadaan lantai kedai khusus anda.


